La tecnología de fabricación del sable kazajo
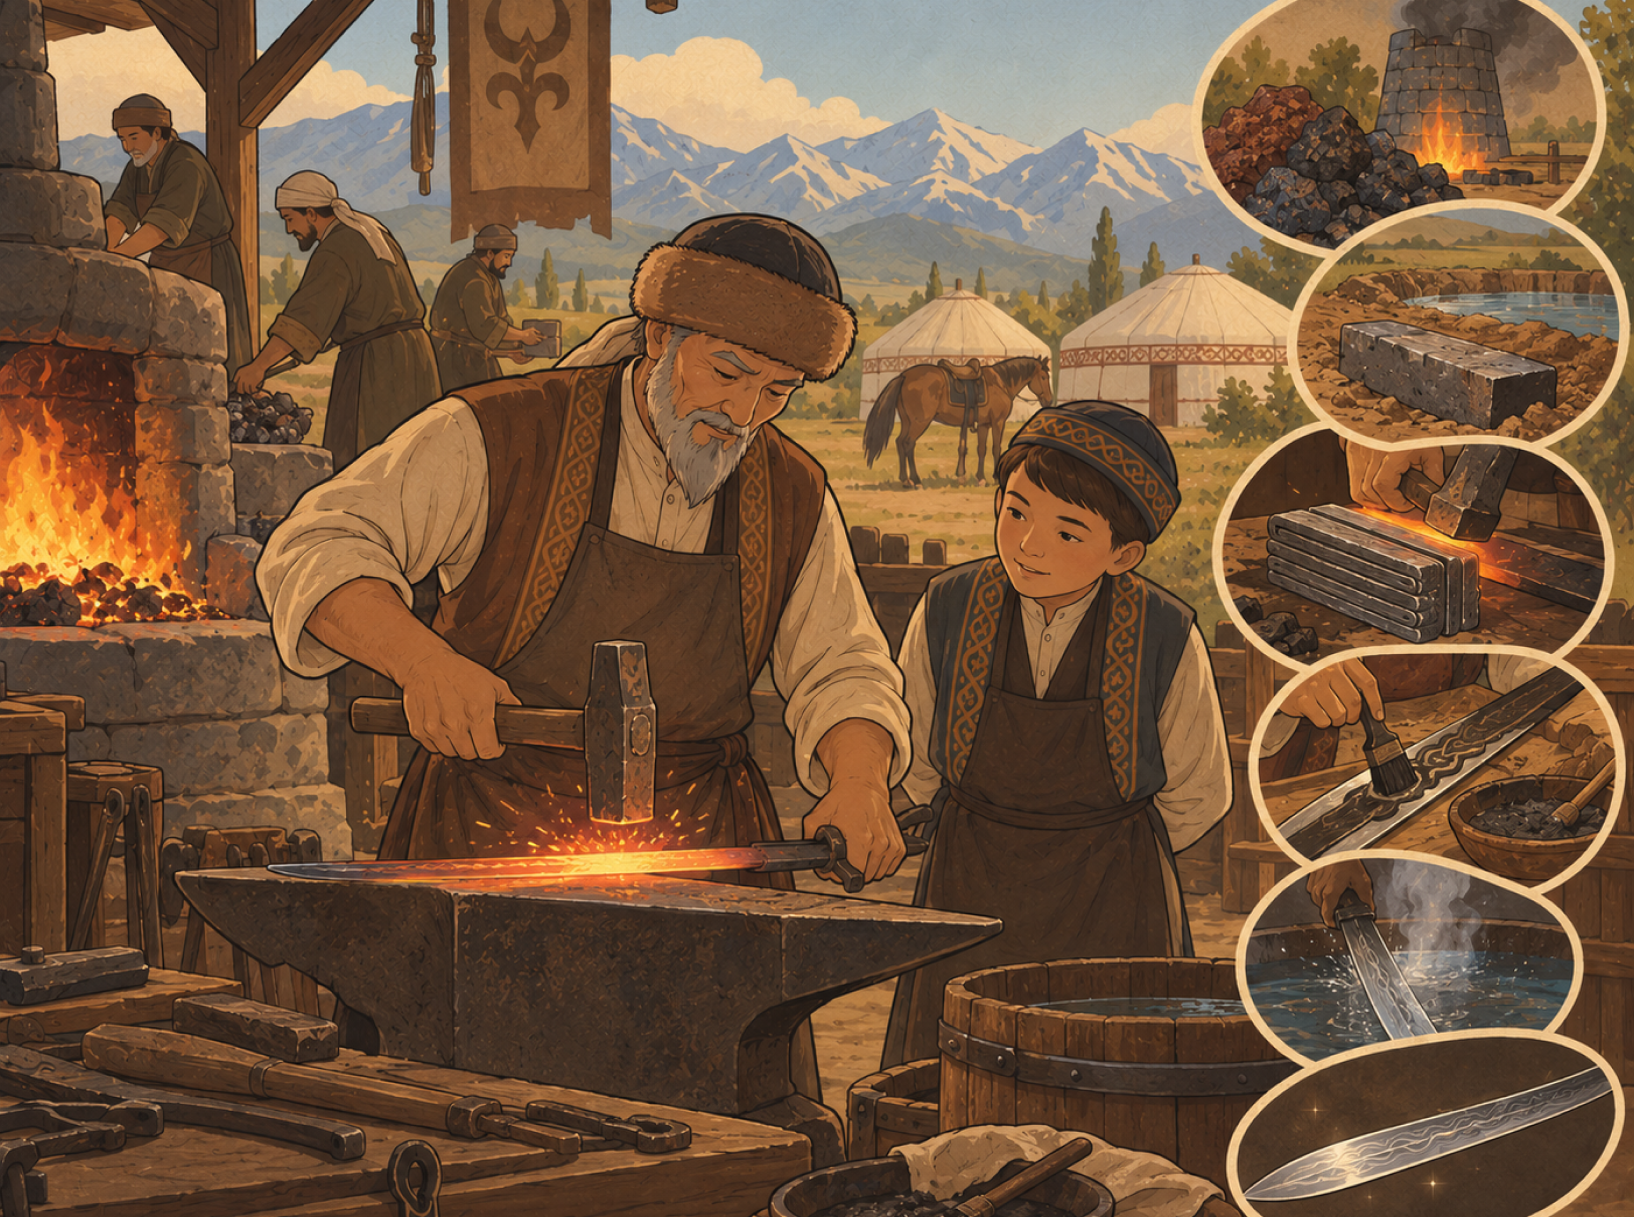 La fabricación de un sable por parte de los herreros kazajos era un proceso complejo y largo. Según el escritor Talasbek Asemkulov, el maestro no solo debía obtener un metal de alta calidad, sino también conseguir una combinación especial de dureza y flexibilidad en la hoja.
En primer lugar, el mineral de hierro se mezclaba con carbón vegetal y se fundía en un horno especial de unos dos metros de altura. El metal obtenido contenía numerosas impurezas. Después se vertía en moldes de arcilla para obtener piezas alargadas de metal.
A continuación comenzaba una etapa inusual de purificación. El hierro se enterraba durante varios años en un suelo húmedo y ligeramente salino. Después de seis o siete años, y en ocasiones incluso después de diez años, se extraía, se trituraba y se procesaba cuidadosamente. El óxido formado se molía en un molino de piedra, se lavaba y se hervía varias veces, y posteriormente el metal se volvía a fundir.
Para que la hoja fuera resistente y al mismo tiempo elástica, la pieza se calentaba, doblaba y forjaba repetidamente. Con cada doblado, el número de capas metálicas se duplicaba. Por ejemplo, después de doce operaciones de este tipo, su número llegaba a 4096. Precisamente esta estructura multicapa proporcionaba al arma una resistencia adicional.
El temple era igualmente importante. Antes de realizarlo, determinadas partes de la hoja se cubrían con una mezcla protectora especial. Esta impedía que el metal se calentara de manera uniforme: las partes expuestas se volvían más duras después de sumergirlas en el líquido de temple, mientras que las partes protegidas conservaban una mayor flexibilidad y ductilidad.
Según la descripción de Asemkulov, este procedimiento podía repetirse entre 16 y 17 veces, cambiando cada vez el dibujo de la mezcla aplicada. Como resultado, se formaba un patrón característico en la superficie de la hoja y el metal adquiría una estructura heterogénea.
La principal tarea del herrero era conseguir un equilibrio. El filo debía mantener su dureza y conservar el afilado, mientras que la parte principal de la hoja debía conservar su flexibilidad y soportar las cargas producidas por los golpes. Un sable completamente templado podía volverse demasiado frágil y romperse.
Por lo tanto, la calidad del arma no dependía únicamente de la forma de la hoja, sino, sobre todo, del complejo tratamiento del metal, que requería muchos años de experiencia por parte del maestro y un conocimiento preciso de las propiedades del material.